轧钢刀片选型与维护全解析:从材质到定制的实用指南
在钢铁轧制生产线上,轧钢刀片看似只是一个小小的消耗件,却直接关系到剪切质量、成材率乃至整条产线的运行效率。不少采购和技术人员在实际工作中都会遇到类似困惑:同样规格的刀片,为什么有的能用三个月,有的不到一个月就崩口?合金轧钢刀片和普通材质到底差在哪里?定制一副刀片需要提供哪些参数?本文结合制造现场的常见问题,围绕轧钢刀片的材质、工艺、选型、定制与维护展开系统梳理,希望能为钢铁、金属制品及相关加工行业的从业者提供参考。
轧钢刀片在生产线中承担什么角色
轧钢刀片主要应用于棒材、线材、型材、板带等轧制产线的剪切工序,包括冷剪、热剪、飞剪以及定尺剪切等环节。其核心功能是在高温或常温状态下对金属坯料进行快速切断,要求刃口在瞬间冲击下保持完整,同时具备足够的耐磨性以维持较长的换刀周期。
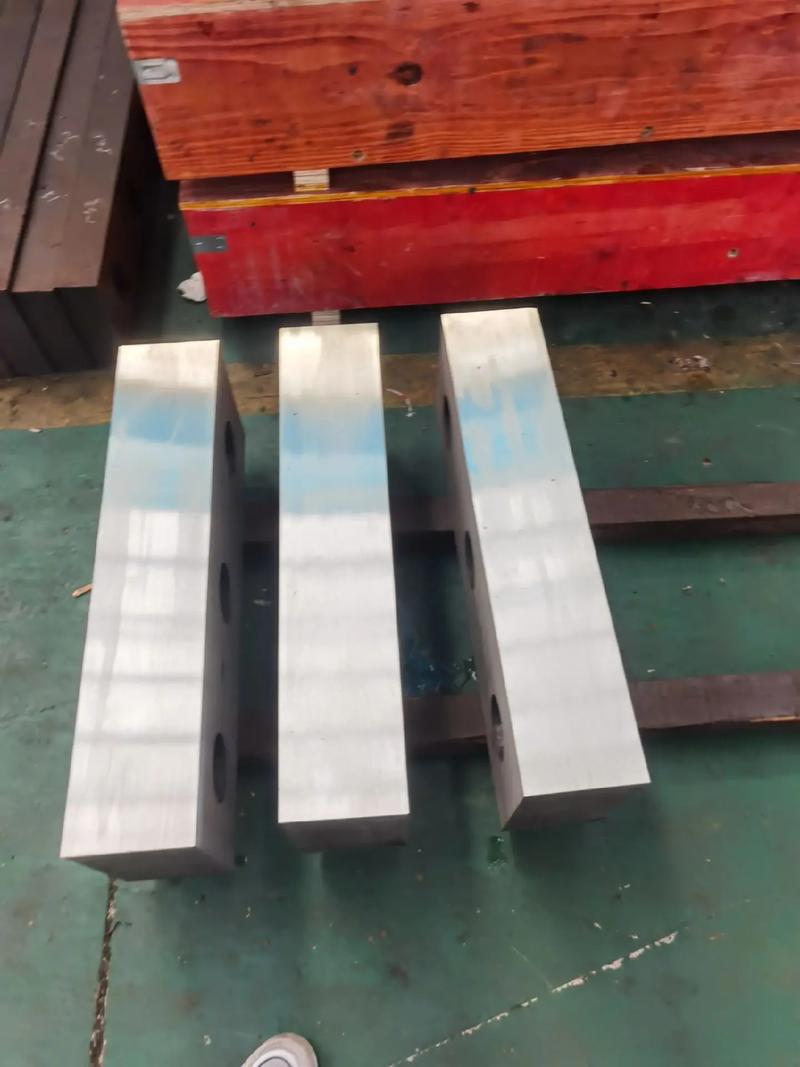
从使用工况来看,轧钢刀片面临的挑战主要集中在三个方面:一是热剪切时刀片温度可达数百度,材料的高温硬度与抗回火软化能力至关重要;二是剪切瞬间存在强烈冲击载荷,刃口容易产生崩刃、裂纹;三是长期连续作业对耐磨性提出较高要求,刃口钝化会直接影响剪切断面质量。理解这些工况特点,是选对刀片的前提。
常见材质类型与性能差异
目前市场上常见的轧钢刀片材质主要包括合金工具钢、高速钢以及硬质合金等几类,不同材质适用于不同的剪切场景。
- 合金工具钢刀片:如Cr12MoV、6CrW2Si等牌号,具有良好的淬透性和一定的耐磨性,价格相对适中,适合中小规格棒材、型材的冷剪与中低温剪切,是应用面较广的一类。
- 合金轧钢刀片(高合金化):通过调整铬、钼、钒等元素配比并配合真空热处理,硬度与红硬性进一步提升,在热剪工况下抗软化能力更强,适合连续作业强度较高的轧线。
- 高速钢刀片:耐磨性和红硬性突出,适合剪切强度较高的合金钢、不锈钢等材料,但脆性相对较大,对安装精度和剪切间隙控制要求更严。
- 硬质合金刀片:硬度极高、耐磨性优异,多用于精密剪切或对断面质量要求较高的场合,成本较高,对设备刚性和使用维护要求也更高。
需要提醒的是,材质并非越硬越好。硬度过高往往伴随韧性下降,在冲击载荷大的飞剪或热剪工位反而容易崩刃。合理的做法是根据剪切材料强度、剪切温度、剪切频率和設備状态综合匹配。
热处理与制造工艺对寿命的影响
同样牌号的钢材,做成刀片后的使用寿命可能相差数倍,差异往往来自锻造与热处理环节。轧钢刀片的典型制造流程包括锻造、退火、粗加工、调质、精加工、淬火回火、精磨与刃口处理等步骤。
锻造环节要保证足够的锻造比,消除钢材内部疏松与偏析,使组织致密均匀;热处理环节则需根据材质制定淬火温度、保温时间与回火曲线,控制残余奥氏体含量和内部应力。刃口处理同样不可忽视,适当的刃口倒角或钝化处理能够降低崩刃风险,而刃口过于锋利反而在冲击工况下更容易受损。
在实际采购中,建议关注厂家是否具备完整的热处理控制能力和硬度检测、金相检测手段。硬度均匀性、刃口直线度、安装孔位置精度这些指标,往往比单纯看材质牌号更能反映刀片的真实水平。
轧钢刀片选型的关键参数
选型时通常需要明确以下几项信息,才能匹配到合适的刀片方案:
- 被剪材料:材质牌号、强度等级、截面尺寸,决定刀片材质与刃口角度。
- 剪切温度:热剪还是冷剪,直接影响材质的高温性能要求。
- 剪切方式与设备:飞剪、冷剪、定尺剪等不同设备对刀片结构和安装方式要求不同。
- 刀片几何尺寸:长宽厚、刃口角度、安装孔位、键槽等,需与刀架精确匹配。
- 生产节拍与换刀周期:高频连续作业宜选用耐磨性更优的材质,间歇作业则可兼顾性价比。
对于剪切间隙的控制也值得单独强调。间隙过大会导致断面撕裂、毛刺增多,间隙过小则加剧刃口磨损甚至造成崩刃。设备状态、刀架刚性、导向精度都会影响实际间隙,选型时应与设备参数一并考虑。
定制轧钢刀片的沟通要点
非标工况下,定制往往是更经济的选择。与货叉生产厂家类似,具备加工定制能力的刀片厂家通常可以根据图纸或样品进行生产。为了让定制过程更顺畅,建议提前准备以下资料:
- 完整的产品图纸,标注材质要求、硬度范围、公差与表面处理要求;
- 使用工况说明,包括剪切材料、温度、设备型号与生产节拍;
- 原有刀片的使用问题记录,如崩刃位置、磨损形态、平均寿命,便于厂家优化材质与刃口设计;
- 批量与交期要求,便于厂家安排锻造与热处理批次。
定制过程中,建议就材质替代方案、热处理硬度区间、刃口形式等细节与技术人员充分沟通。有经验的厂家会根据失效形式反推改进方向,例如崩刃频繁时适当降低硬度、提高韧性,磨损过快时则调整合金配比或表面处理工艺。
日常使用与维护建议
再好的刀片也需要正确使用与维护。以下几点在实践中被反复验证有效:
- 规范安装:保证刀架清洁、安装面平整,紧固螺栓按对角顺序均匀施力,避免刀片受力不均产生裂纹。
- 定期检查间隙:结合生产节奏定期测量剪切间隙,发现异常及时调整。
- 合理修磨:刃口出现轻微磨损时可进行修磨,修磨量需控制在一定范围内,避免刃口角度改变过大影响剪切质量;修磨后应进行去磁与刃口检查。
- 做好记录:建立刀片使用台账,记录批次、安装工位、使用时长与失效形式,为后续选型和采购提供数据支撑。
- 关注配套件状态:刀架、导向件、紧固件等货叉配件类基础件的磨损同样会影响刀片寿命,定期检查更换不可忽略。
价格影响因素与采购思路
关于轧钢刀片价格,市场上差异较大,主要受材质牌号、单件重量、热处理工艺、加工精度、定制程度和采购批量等因素影响。单纯比价容易陷入误区——低价刀片若寿命只有高价产品的一半,综合使用成本反而更高。
更合理的采购思路是计算"单位剪切吨数的刀片成本",将采购价、修磨次数、换刀停机时间一并纳入考量。对于用量稳定的企业,与具备智能装备制造能力的厂家建立长期合作,通过批量定制和工艺优化降低综合成本,往往比频繁更换供应商更划算。安徽及周边地区的钢铁与金属加工企业,在选择货叉厂家或刀片供应商时,也可优先考察本地具备完整加工与检测能力的企业,便于技术沟通与售后响应。
结语
轧钢刀片虽小,选型与维护却是一门需要结合工况细致打磨的功课。从材质匹配、热处理控制到安装维护,每个环节都会在最终的使用寿命上体现出来。希望本文梳理的思路能帮助相关从业者在采购与使用中少走弯路。无论是标准件采购还是非标定制,把工况说清楚、把失效形式记录好,才是与厂家高效配合、获得理想刀片方案的基础。